所屬科目:統測◆01機械群◆(二)機械製造、機械基礎實習、製圖實習
1. CNS5 標準圖紙 A3的大小,其短邊長度為297mm,長邊長度應為: (A) 540 mm (B) 480 mm (C) 450 mm (D) 420 mm
2. 一矩形工件之尺寸為80mm×40mm,若以1:2之比例畫於圖紙上,則圖中矩形之面積為: (A) 12800 mm² (B) 1600 mm² (C) 800 mm²(D) 400 mm²
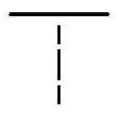
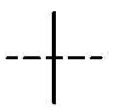
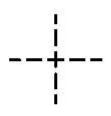
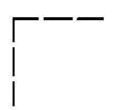
3. 對於虛線的起迄與交會,下列畫法何者不正確? (A)(B)(C)(D)
4. 以割面切割直立圓錐時,下列何種切割方式所形成之曲線為拋物線? (A)(B) (C)(D)
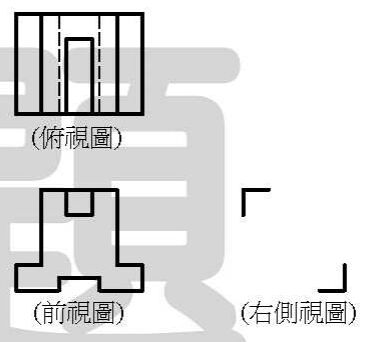
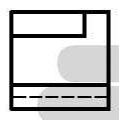
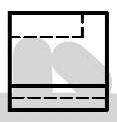
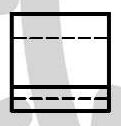
5. 已知前視圖和俯視圖,請選出正確的右側視圖:
(A)(B)(C)(D)
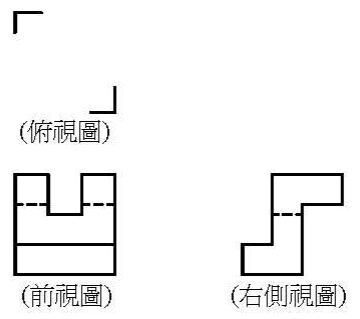
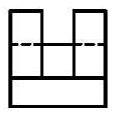
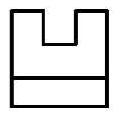
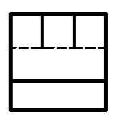
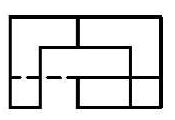
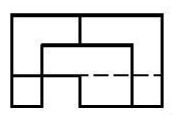
6. 已知前視圖和右側視圖,請選出正確的俯視圖:
(A)(B) (C) (D)
7. 請依箭頭方向選出正確的俯視圖:
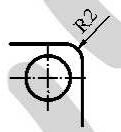
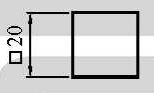
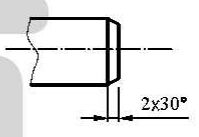
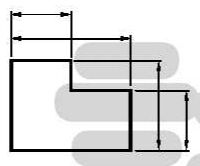
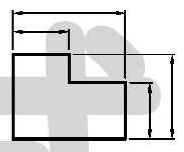
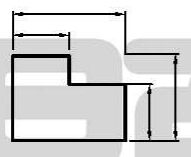
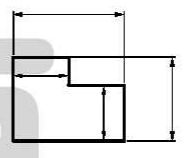
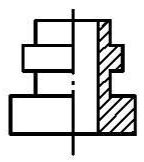
8. 下列各圖的尺度標註,何者 不正確 ? (A)(B)(C)(D)
9.下列各圖之尺度線和尺度界線表示法,何者正確? (A)(B)(C)(D)
10. 當物件的剖面區域狹小時,剖面線可以何種方式繪製? (A)全部塗黑俯視(B)不加剖面線 (C) 加大間距 (D) 僅畫邊緣部份
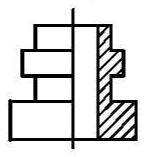
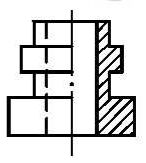
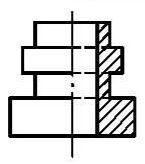
11.下列半剖面之視圖表示法,何者正確? (A)(B)(C)(D)
12. 下列關於尺度標註的敘述,何者 不正確 ? (A)中心線可做為尺度界線使用 (B) 尺度應儘量標註在視圖外 (C) 指線用粗實線繪製,與水平線約成45°或60° (D) 水平方向的尺度數字應朝上書寫
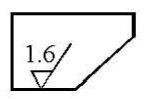
13. 表面符號如右圖所示,下列敘述何者 不正確 ?
(A)刀痕之方向與其所指加工面之邊緣平行 (B)加工裕度為3.2mm (C) 粗糙度最大限界 6.3 m (D) 基準長度為2.5mm
14. 下列各圖之表面符號標註,何者正確? (A)(B)(C) (D)
15. 下列幾何公差符號,何者屬於方向公差? (A)(B)(C)(D)
16. 若螺紋標註為L-2N M30×1.5-6H / 6g,則下列敘述何者正確? (A) 螺紋為右螺紋 (B) 螺紋導程為1.5mm(C) 內螺紋公差 6H及外螺紋公差6g的配合(D) 螺紋節徑為30mm
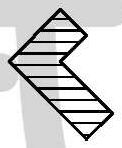
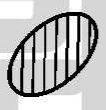
17.下列有關剖面線的繪法,何者 不正確 ? (A)(B)(C)(D)
18. 複斜面的邊視圖,會出現在何種視圖? (A)前視圖 (B) 輔助視圖 (C) 俯視圖 (D) 側視圖
19.圖(一)所示為十七世紀初所發展之工作母機,它是哪一種工作母機之前身?
(A) 鑽床 (B) 銑床 (C) 車床 (D) 插床
20. 車床工作中,車刀架移動方向與車床主軸平行者稱為縱向進刀,車刀架移動方向與車床主軸垂直者稱為橫向進刀,下列哪一種車床工作 不需 用到橫向進刀? (A) 車螺紋 (B) 鑽中心孔 (C) 搪孔(D) 壓花
21. 要在玻璃上加工出一個孔, 不能 使用哪一種非傳統加工方法? (A) 放電加工 (B) 雷射加工(C) 超音波加工 (D) 磨料噴射加工
22. 表(一)所示,是哪一種工作母機的規格表?
(A) 床 (B) 銑床 (C) 鑽床 (D) 車床
23. 下列哪一種加工方法, 不能 改變工件材料內部之機械性質? (A) 熱處理 (heat treatment)(B) 抛光(polishing ) (C) 擠製(extrusion)(D) 鍛造(forging
24. 下列對於 接製程的敘述,何者正確? (A) 氧乙炔 接時,需先點燃乙炔氣體後再點燃氧氣 (B) 惰氣金屬極電弧 法又稱 TIG 接法,鍠接時電極不會消耗 (C)電阻接過程,由於有施加壓力,故常用於厚板料之接 (D) 雷射接是在 接部位產生極微小之電弧,故常用於精密接工作(E)送分
25. 以蠟製作蛋形工件,其方法可將雞蛋內部掏空,灌入熔融的蠟,侯其表面稍微凝固後, 將中央尚未凝固之蠟倒掉,再將蛋殼打破,即可得到蛋的蠟薄殼造型。針對這種鑄造方法,下列說法何者 不正確 ? (A) 這是脫蠟製造法(lost wax casting)的應用 (B)這是陶瓷殼模法 (ceramic shell process) 的應用 (C)這是低壓模製造法 (low pressure mold casting)的應用 (D) 這是瀝鑄法(slush casting)的應用
26.對於材料的選用,下列敘述何者正確? (A) S45C 和S (45) C的意義相同 (C) $45C比S22C 鋼的熔接性好 (B) P2代表兩公分厚的鋼板 (D) $45C比S22C鋼的硬度高
27. 在室溫抽拉完成之黃銅線,與原材料之特性相比較,下列敘述何者正確? (A) 線材晶粒變大 (B) 線材電阻變高 (C) 線材延展性變好 (D) 線材硬度降低
28.下列何種加工方式,並 不適合 蜂槽狀薄金屬板的加工? (A)以薄板電極進行放電加工 (C)以薄板刀具進行超音波加工 (B) 加水冷凍後進行鋸切加工 (D)以雷射方式進行加工
29.某金屬材料的最佳加工速度為314m/min,若以外徑100mm 之六刃面銑刀銑切,銑床主軸 以多少轉速最適合?(A) 167 rpm (B) 500 гpm (C) 1000 rpm (D) 1667 rpm
30.圖(二)是車床加工用粗車刀的形狀及刀刃角,下列敘述何者正確?
(A)角度1為後斜角,其功能在順利排屑 (B) 角度2為邊斜角,其功能在防止刀具與工件摩擦 (C)角度3為刀唇角,其功能在防止刀具與工件摩擦 (D)角度4為邊斜角,其功能在防止刀具與工件摩擦
31. 如何在車床上車創出如圖(三)所示工件之錐度?
(A)用尾座偏置法,其尾座偏置量為5mm (B)用尾座偏置法,其尾座偏置量為2.5mm (C)用複式刀座偏轉法,偏轉角度為5° (D)用複式刀座偏轉法,偏轉角度為 2.5°
32.孔之尺寸為,軸之尺寸為$25±0.01,下列敘述何者正確? (A)此種配合為過盈配合(tight fit) (B)其最大留隙(或最大餘隙)為0.05mm (C) 其最小留隙(或最小餘隙)為0.01 mm (D)其最大過盈(或最大干涉量)為0.05mm
33.對於生產自動化中所用的專有名詞,下列敘述何者 不正確 ? (A) CAM 為 Computer Aided Manufacturing 的簡稱,中文稱為電腦輔助製造 (B) FMS為 Flexible Manufacturing System 的簡稱,中文稱為彈性製造系統 (C) NC為 Numerical Control 的簡稱,中文稱為數值控制 (D) OA為 Office Automation 的簡稱,中文稱為倉儲自動化
34. 下列何種表面處理方法 不具 美觀之功效? (A) 有機塗層 (B) 碳 (C) 電鍍 (D) 陽極處理
35. 適合大量生產螺絲之方法為: (A) 車床車法 (B) 輪麼法 (C) 滾軋法 (D) 螺絲模製法
36. 對於鑽床工作法,下列敘述何者 不正確 ? (A) 鑽孔時會吱吱叫,是因為鑽頭鈍化或鑽唇間隙角太小 (B) 單邊捲屑是因為鑽唇牛角不相等或切邊不等長 (C) 鑽 大量相同工件時,應採用鑽模來輔助生產 (D) 進行圓桿工件之圓周面鑽孔時,最容易定位之夾具為虎鉗
37. 下面哪一種工件 無法 在車床上製作? (A)角錐體 (B) 來福線管 (C) S形彎管 (D) 鳩尾槽
38. 銑床分度蝸輪為40 齒,採用白郎夏普(Brown & Sharp)公司之分度頭及分度板,若欲 銑製 20齒之齒輪,其分度曲柄應轉動多少轉? (A) 0.5轉 (B) 1轉 (C) 2轉 (D) 20轉
39.結合化學加工 (chemical machining)與精密抛光(polishing) 兩種加工方法,可發展出半導體製造業使用之化學機械研磨(chemical mechanical polishing,簡稱 CMP) 技術。此 方法係使用強酸或強鹼液體,在堅硬之矽晶圓(wafer)表面腐蝕出一層薄而軟的氧化層 ,再用絨布以抛光方式抛除此氧化層,使底部未被氧化之基材顯露,之後由強酸鹼液體 繼續腐蝕;如此週而復始,一直加工到所需尺寸為止。針對這種複合加工方法,下列敘 述何者 不正確 ? (A) CMP是一種高精密之加工方法 (C) CMP產生之廢液污染性相當高 (B) CMP 需要使用大量清水 (D) CMP 需使用大量人力
40.對於電積成形(electroforming,又稱電鑄)之加工方法,下列敘述何者 不正確 ? (A) 電積成形鍍層應與被鍍物體緊密結合,避免脫落 (B) 電積成形之鍍層通常比電鍍加工厚 (C) 電積成形可以製作無縫金屬管 (D) 電積成形可以製作放電加工用之銅電極
 阿摩線上測驗
登入
阿摩線上測驗
登入
 (B)
 (C)
 (D)
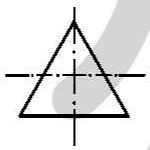 (B)
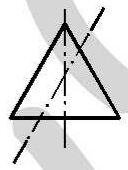 (C)
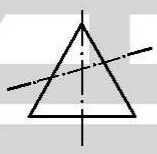 (D)
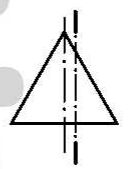
 (A)
 (B)
 (C)
 (D)
 (A)
 (B)
 (C)
 (D)
 (A)
 (B)
 (C)
 (D)

 (B)
 (C)
 (D)
 (B)
 (C)
 (D)
 (B)
 (C)
 (D)
 (A)刀痕之方向與其所指加工面之邊緣平行 (B)加工裕度為3.2mm (C) 粗糙度最大限界 6.3 m (D) 基準長度為2.5mm
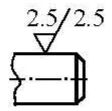 (B)
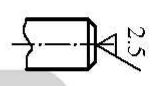 (C)
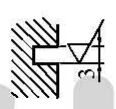 (D)
 (B)
 (C)
 (D)
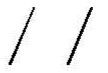
 (B)
 (C)
 (D)

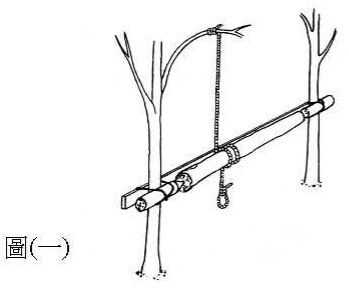 (A) 鑽床 (B) 銑床 (C) 車床 (D) 插床
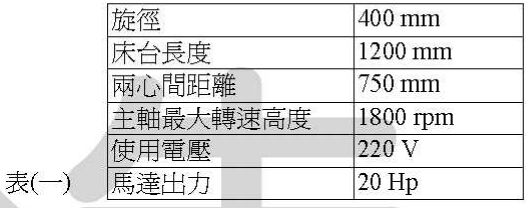 (A) 床 (B) 銑床 (C) 鑽床 (D) 車床
 (A)角度1為後斜角,其功能在順利排屑 (B) 角度2為邊斜角,其功能在防止刀具與工件摩擦 (C)角度3為刀唇角,其功能在防止刀具與工件摩擦 (D)角度4為邊斜角,其功能在防止刀具與工件摩擦
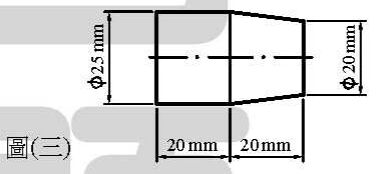 (A)用尾座偏置法,其尾座偏置量為5mm (B)用尾座偏置法,其尾座偏置量為2.5mm (C)用複式刀座偏轉法,偏轉角度為5° (D)用複式刀座偏轉法,偏轉角度為 2.5°
 ,軸之尺寸為$25±0.01,下列敘述何者正確? (A)此種配合為過盈配合(tight fit) (B)其最大留隙(或最大餘隙)為0.05mm (C) 其最小留隙(或最小餘隙)為0.01 mm (D)其最大過盈(或最大干涉量)為0.05mm