所屬科目:生產計畫與管制學
1. 當使用兩期之移動平均值法(moving average, n=2)作預測時,若前六期之實際需求量分別為405、410、420、415、412、420,則第七期之預測值為何? (A) 416 (B) 417 (C) 418 (D) 419
2. 下列何者是時間序列(time series)之資料型態? ①趨勢(trend) ②循環(cycle) ③季節性變化(seasonal variations) (A) 僅① (B) 僅①和② (C) 僅②和③ (D) ①、②和③皆是
3. 以下列何種方法進行預測時所需使用之數據最少? (A) 移動平均值法 (B) 季節因素法 (C) 迴歸分析法 (D) 指數平滑法
4. 表(一)中,4筆資料之平均絕對誤差(mean absolute deviation, MAD)為何? (A) 0.5 (B) 2 (C) 4 (D) 16
5. 下列對於產能規劃之敘述,何者正確? ①粗略產能規劃(rough cut capacity planning)是一種長期規劃 ②粗略產能規劃是用以衡量主生產日程(master production schedule, MPS)之可行性 ③細部產能規劃(capacity resources planning)是用以衡量物料需求規劃之可行性 (A) 僅① (B) 僅①和③ (C) 僅②和③ (D) ①、②和③皆是
6. 下列對於產能之敘述,何者正確? ①設計產能(design capacity)是指受企業組織內外因素之影響,在正常狀況下所能達到之最大產出率 ②設計產能通常較有效產能為大 ③產能通常可以產出之多寡來衡量 (A) 僅②和③ (B) 僅①和② (C) 僅①和③ (D) ①、②和③皆是
7. 下列何者 不是 基本經濟訂購批量模式(economic order quantity, EOQ)之假設? (A) 消耗率為常數 (B) 物料補充時可分多次送達 (C) 年需求量已知 (D) 前置時間固定
8. 關於ABC分類之敘述,下列何者 不正確 ? (A) A類物料為年使用金額所佔之比率最高者 (B) B類物料為年使用金額所佔之比率次高者,但項目為最少者 (C) C類物料在存量控制上可採大量訂購 (D) C類物料為年使用金額所佔之比率最低者
9. 某一產品之月平均需求與需求標準差分別為400與50單位。若前置時間為2個月,且其服務水準(service level)所對應之安全係數 $Z = 2$ ;若採定期訂購之方式(每2個月檢查且訂購一次)。當檢查點之庫存量為200單位時,則訂購數量為多少單位? (A) 1500 (B) 1600 (C) 1700 (D) 1800
10. 則經濟生產批量為多少單位?(以最接近的答案為準) (A) 1400 (B) 1200 (C) 1000 (D) 800
11. 續第 10 題,最大存貨量大約為多少單位?(以最接近的答案為準) (A) 500 (B) 600 (C) 700 (D) 800
12. 關於 MRP 處理物料變動方式之敘述,下列何者為正確? ①再生方式(regenerative)僅針對發生變動之相關物料項目重新計算 ②淨變動方式(net change)在變動發生時將整個 MRP 重新計算 ③再生方式所需之電腦處理時間較淨變動方式為長 ④淨變動方式所需之電腦處理時間較再生方式為長 (A) 僅①和③ (B) 僅②和③ (C) 僅③ (D) 僅②和④
13. 圖(一)BOM 中,CC 物料之最低階編碼(lower level coding)為何?(A) 0 (B) 1 (C) 2 (D) 3
14. 在排程問題中,若以(到期日 - 今日日期)/(剩餘作業時間)來定義臨界比值(critical ratio, CR),則下列有關臨界比值之敘述何者正確? ①臨界比值愈大之工作愈優先指派 ②臨界比值大於 1,表示有充分的時間完成生產工作 ③臨界比值小於 1,表示必須加緊趕工來完成生產工作 (A) 僅①和③ (B) 僅②和③ (C) 僅③ (D) ①、②和③皆是
15. 對於多工作單機之排程問題,使用何種派工法則可使平均流程時間最小化? (A) 最短處理時間(SPT) (B) 最早到期日(EDD) (C) 臨界比值(CR) (D) 先到先處理(FCFS)
16. 下列關於排程問題之敘述,何者正確? ①零工型(job shop)排程問題是指系統中各工件之加工順序(經過機器之順序)完全相同 ②流程型(flow shop)排程問題是指系統中各工件之加工順序不完全相同 ③典型的(classic)零工型問題較流程型問題複雜 (A) 僅①和② (B) 僅②和③ (C) 僅③ (D) ①、②和③皆是
17. 若欲縮短專案之總完工時間,應在下列何種作業進行趕工? (A) 要徑作業 (B) 非要徑作業 (C) 虛擬作業 (D) 前置作業
18. 下列有關要徑法(critical path method, CPM)之敘述,何者正確? ①在網路圖之兩種描述法中,AON(activity on node)法以節點(node)來描述作業 ②虛擬(dummy)作業僅在 AOA(activity on arcs)法中出現 ③若總完工時間為 43 天,則 43 天完工之機率為 100% (A) 僅① (B) 僅② (C) 僅①和② (D) ①、②和③皆是
19. 當一公司的競爭優勢為「顧客化及快速交貨」時,最適當的生產方式應採取 (A) 存貨生產(make-to-stock) (B) 訂貨生產(make-to-order) (C) 接單組裝(assemble-to-order) (D) 大量生產(mass production)
20. 甲公司針對某一零件進行自製或外購的經濟性分析,若該零件自製生產的固定成本為每月 1000 元,每件生產的變動成本為 15 元;若外購價格為每件 18 元,則該零件每月的需求量為多少時,該公司將採取自製?
①250 件 ②300 件 ③350 件 ④400 件 (A) 僅①和② (B) 僅②和③ (C) 僅③和④ (D) 僅②和④
21. 下列關於動作經濟原則之敘述,何者最正確? (A) 雙臂之動作應同向並同時為之 (B) 雙手應同時開始並同時完成其動作 (C) 工作物料及裝置應佈置於工作者之後面 (D) 手柄之設計,應儘可能縮小與手之接觸面
22. 指派更多裝配線上的工作給同一工人操作,是屬於哪一種工作設計原則的應用? (A) 工作專業化(job specialization) (B) 工作擴大化(job enlargement) (C) 工作輪調(job rotation) (D) 工作豐富化(job enrichment)
23. 使用重力中心法(center-of-gravity method)決定廠址設施的最適位置時,下列何者是考慮的因素?①運輸數量 ②市場位置 ③貨品成本 (A) 僅①和② (B) 僅②和③ (C) 僅①和③ (D) ①、②和③皆是
24. 下列哪一種生產最可能選擇產品式佈置(product layout)? (A) 飛機組裝廠 (B) 汽車組裝廠 (C) 橋樑建築工程 (D) 顧客化工具機的生產
25. 採用群組技術(group technology)時,下列何者是零件族(part family)分類所考慮的特性? ①零件尺寸 ②零件形狀 ③零件來源 (A) 僅①和② (B) 僅②和③ (C) 僅①和③ (D) ①、②和③皆是
26. 下列關於生產線平衡之敘述,何者最正確? (A) 如果生產線平衡的閒置(delay)比率減少,則生產線效率亦減少 (B) 實際工作站數目一定比理論最少工作站數目(theoretical minimum number of stations)少 (C) 周期時間(cycle time)的大小不會影響生產線效率 (D) 增加產出率(output rate)會使得理論最少工作站數目增加
27. 三個工廠(P1、P2、P3)供應四個配銷中心(D1、D2、D3、D4)的需求,應用運輸問題求解法(transportation method)進行指派量的求解,若起始可行解(initial feasible solution)如表(二)所示,每單位的運輸成本如表(三)所示。請問這個起始可行解的運輸總成本為何? (A) 9750 元 (B) 10100 元 (C) 10500 元 (D) 11500 元
28. 續第 27 題,採用踏石法(stepping-stone method)進行起始可行解的指派量調整,請問若自工廠 P3 增加一個單位的指派量至配銷中心 D1,則對於總成本的影響為何? (A) 減少 3 元 (B) 增加 2 元 (C) 減少 5 元 (D) 不變
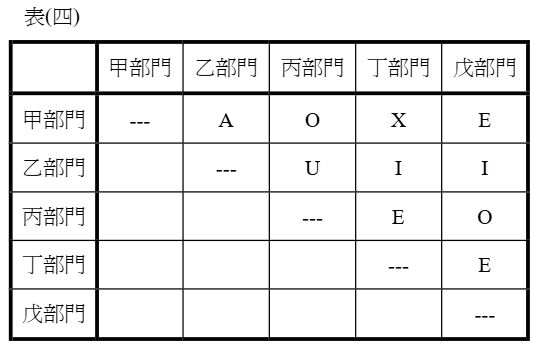
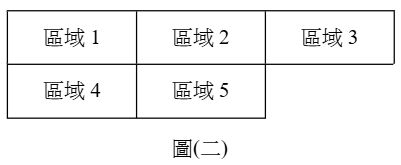
29. 一工廠針對甲、乙、丙、丁、戊等五個部門的佈置,以 A、E、I、O、U、X 代表部門間之接近程度,其活動關係圖(activity relationship chart)如表(四)所示,該工廠的廠房平面圖如圖(二)所示。若「甲部門」安排於「區域 1」的位置,則「丁部門」最適當的位置應安排於 (A:絕對必要;E:特別重要;I:重要;O:普通; U:不重要;X:不期望(undesirable)) (A) 區域 2 (B) 區域 3 (C) 區域 4 (D) 區域 5
30. 下列何者是及時生產系統(JIT)的特徵? ①整備時間短(short setup time) ②專業化工人(specialized workforce) ③小批量生產(small lot size) ④製造單元(manufacturing cells) (A) 僅①、②和③ (B) 僅①、②和④ (C) 僅①、③和④ (D) ①、②、③和④皆是
31. 在及時生產系統(JIT)中,使用看板(kanban)進行生產控制時,假設目前之看板張數為 k。若其它因素不變,而標準容器的容量(quantity in a standard container)減半,則所需看板張數變為 (A)k (B)k/2 (C)√2 k (D)2k
32. 在及時生產系統(JIT)中,一天(480 分鐘)須生產 A 產品 88 件、B 產品 56 件、C 產品 24 件,若採用混線生產(mix production),每種產品在每一週期都要生產到,則每一週期各產品最適當的生產數量應為? (A)A 產品 88 件、B 產品 56 件、C 產品 24 件 (B)A 產品 8 件、B 產品 8 件、C 產品 8 件 (C)A 產品 11 件、B 產品 7 件、C 產品 3 件 (D)A 產品 22 件、B 產品 14 件、C 產品 6 件
33. 下列何者是整體規劃(aggregate planning)調整供給與需求的作法? ①改變生產率 ②差別訂價 ③僱用與解僱工人 ④改變工作方法 (A) 僅①、②和③ (B) 僅①、②和④ (C) 僅②、③和④ (D) ①、②、③和④皆是
34. 下列何者是整體規劃(aggregate planning)所考慮的成本項目?①運輸成本 ②外包成本 ③存貨成本 ④加班成本 (A) 僅①、②和③ (B) 僅①、②和④ (C) 僅①、③和④ (D) 僅②、③和④
35. 整體規劃(aggregate planning)的策略基本上有平準化產出策略(level output strategy)與追逐需求策略(chase demand strategy)兩種。下列關於整體規劃的策略何者為最適當? (A) 當公司希望存貨成本極小化時,應採取平準化產出策略 (B) 當公司希望維持固定的工作人力時,應採取平準化產出策略 (C) 當公司希望產能利用率極大化時,應採取追逐需求策略 (D) 當公司希望生產率改變極小化時,應採取追逐需求策略
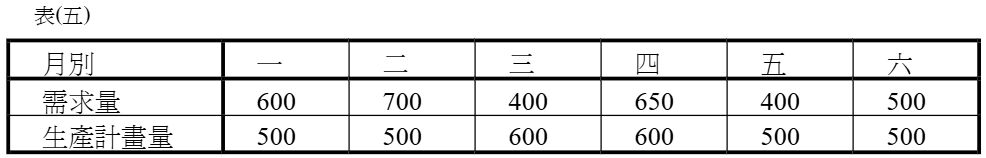
36. 已知某產品未來六個月之需求量與生產計畫量如表(五)所示,該產品在一月的期初存貨量(beginning inventory)為 200 單位,如果需求為「不允許缺貨後補(backorders are not allowed)」,請問該產品在六月的期末存貨量(ending inventory)為多少單位? (A) 0 (B) 50 (C) 150 (D) 250
37. 當一位品管人員欲瞭解產品的硬度與拉力強度是否相關時,下列何種工具最適當? (A) 特性要因圖(cause-and-effect diagram) (B) 柏拉圖(pareto diagram) (C) 直方圖(histogram) (D) 散佈圖(scatter diagram)
38. 請問「供應商審查成本」是屬於哪一種品質成本? (A) 預防成本 (B) 鑑定成本 (C) 內部失敗成本 (D) 外部失敗成本
39. 「品質是產品的某一品質特性符合其規格的程度」,請問這是從什麼觀點定義品質? (A) 產品導向 (B) 使用導向 (C) 製造導向 (D) 價值導向
40. 使用管制圖進行製程管制時,若要避免過度管制與不必要的製程調整,則應 (A) 選取較大的型 I 錯誤(type I error)機率 (B) 選取較小的型 I 錯誤(type I error)機率 (C) 選取較小的型 II 錯誤(type II error)機率 (D) 將 3σ管制界限變更為 2σ管制界限
41. 應用平滑指數 $\alpha = 0.3$ 之指數平滑法(exponential smoothing)進行預測時,若前四期之實際需求量分別為 42、40、43、41,假設第一期之預測值為 42,則第五期之預測值為何? (A) 43.3 (B) 42.9 (C) 42.0 (D) 41.6
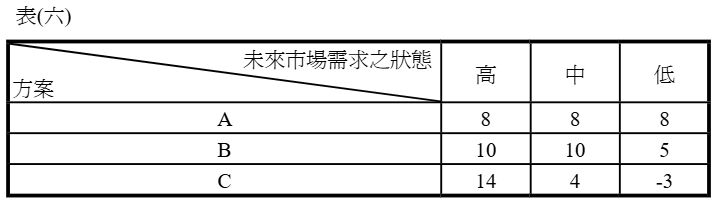
42. A、B、C 三方案評估結果如表(六) (表列之數字為報價), 請以拉布拉斯(laplace)準則求算方案 B 之報價。 (A) 10 (B) 5 (C) 8.33 (D) 4
43. 某日本料理店以每斤 200 元的價格販賣生魚片。假設該日本料理店於每天清早向批發商以每斤 120 元之成本進貨, 若生魚片於傍晚時無法全數售出, 則每斤可以 80 元之代價退回批發商。該日本料理店根據過去 25 天之銷售狀況彙整如表(七), 請問若以最大利潤法求解, 則該日本料理店每天應向批發商購買多少斤生魚片? (A) 25 (B) 26 (C) 27 (D) 28
44. 某零件 A (前置時間不計) 在未來 8 週之需求如表(八), 每次訂購之成本為 $20, 且單位存貨成本為 $0.02/週; 若以零件期數平衡法(part period balancing)來決定訂購批量大小, 則訂購次數應為若干? (A) 1 (B) 2 (C) 3 (D) 4
45. 針對四工件三機流程式之排程問題, 所有工件之加工順序均為 M1→M2→M3, 相關之加工時間如表(九)所示, 則該四工件最佳之排序為何? (A) 1-2-4-3 (B) 3-4-2-1 (C) 2-1-4-3 (D) 3-4-1-2
46. 針對以下八項作業之專案管理問題 (如圖(三)所示, 英文字母為作業名稱, 括號內為作業時間), 若以要徑法(CPM)求解, 則要徑為何? (A) A-D-G (B) B-D-G (C) B-E-H (D) C-F
47. 一管理者使用工作抽查法估計某一包裝工人的閒置時間(idle time)比例,採隨機抽樣觀測的方式,從星期一至星期四每天的觀測次數及該工人的閒置次數如表(十)所示。若管理者希望使估計值能達到 95%信賴水準(查標準常態分配表得 z =1.96)和 ± 6% 的誤差範圍,則需再補多少次觀測次數?(以最接近的答案為準) (A) 90 (B) 170 (C) 250 (D) 330
48. 一個倉儲區儲存 P1、P2、P3、P4 四種商品,其儲位的平面圖如圖(四)所示,每種商品每星期接收及裝運次數(trips to and from dock)與所需儲位數如表(十一)所示。若儲位安排的目標為使得總負荷距離(total load-distance score)極小化,請問哪一種商品應置於儲位一? (A) P1 (B) P2 (C) P3 (D) P4
49. 某產品在一生產線上之生產順序皆為:工作站→工作站二→工作站三。各工作站之產出率(output rate)如圖(五)所示,請問這個生產線的效率為何?(以最接近的答案為準) (A) 125% (B) 100% (C) 82% (D) 67%
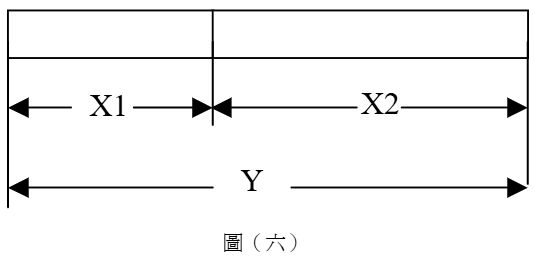
50. 某組合件 Y 由兩個零件( X1 和 X2 )裝配而成,其裝配的尺寸如圖(六)所示。X1 和 X2 生產的尺寸分配均為常態且各自獨立的分配,其製程平均值與標準差分別為:μ₁=20 公分,σ₁=0.5 公分;μ₂=30 公分,σ₂=0.8 公分。組合件 Y 的尺寸規格要求為 47 公分至 53 公分,若隨機裝配,則該組合件裝配製程的製程能力指標(process capability index)Cp 值為何? (A) 2.12 (B) 1.06 (C) 0.94 (D) 0.88
 阿摩線上測驗
登入
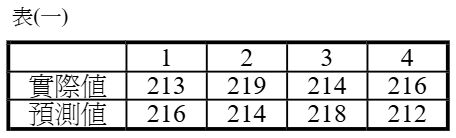 (A) 0.5 (B) 2 (C) 4 (D) 16
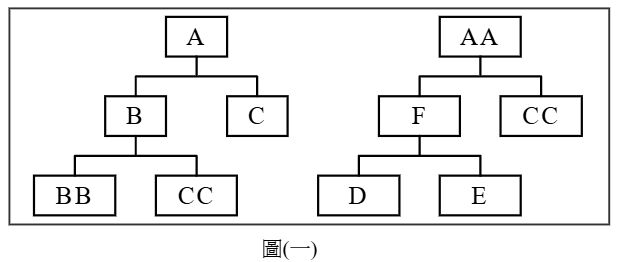 (A) 0 (B) 1 (C) 2 (D) 3
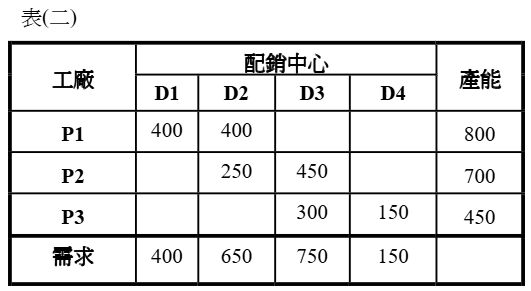
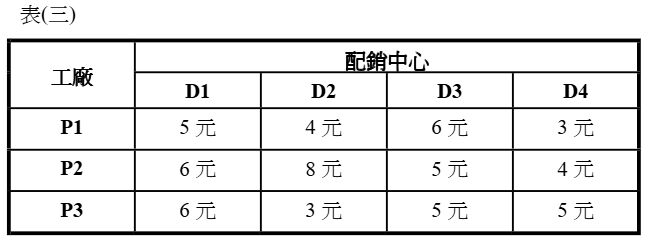 (A) 9750 元 (B) 10100 元 (C) 10500 元 (D) 11500 元
 (A) 區域 2 (B) 區域 3 (C) 區域 4 (D) 區域 5
 (A) 0 (B) 50 (C) 150 (D) 250
 (A) 10 (B) 5 (C) 8.33 (D) 4
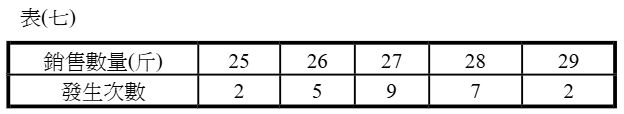 (A) 25 (B) 26 (C) 27 (D) 28
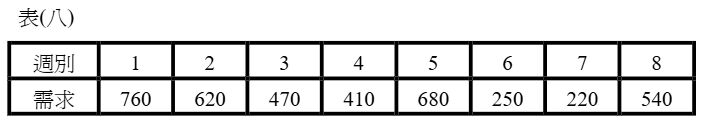 (A) 1 (B) 2 (C) 3 (D) 4
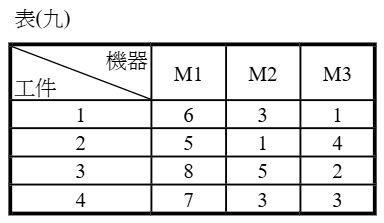 (A) 1-2-4-3 (B) 3-4-2-1 (C) 2-1-4-3 (D) 3-4-1-2
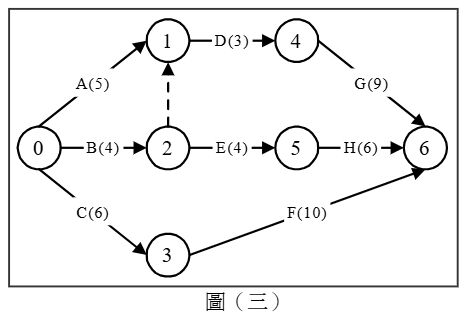 (A) A-D-G (B) B-D-G (C) B-E-H (D) C-F
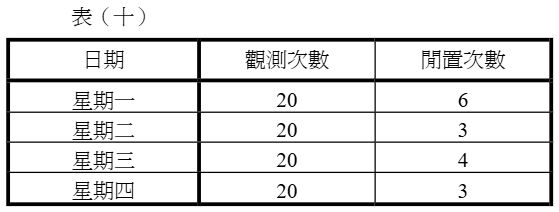 (A) 90 (B) 170 (C) 250 (D) 330
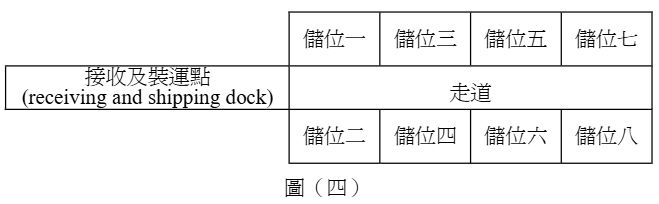
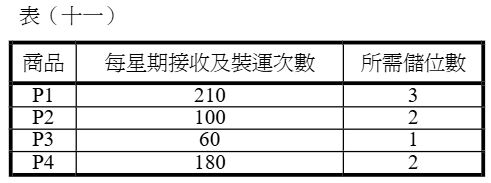 (A) P1 (B) P2 (C) P3 (D) P4
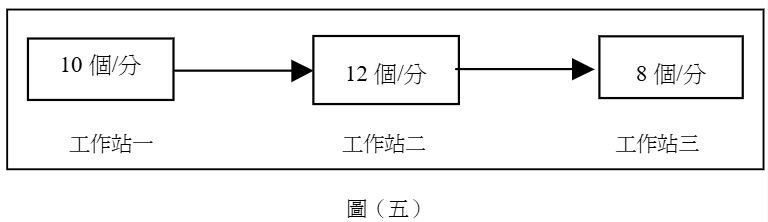 (A) 125% (B) 100% (C) 82% (D) 67%
 (A) 2.12 (B) 1.06 (C) 0.94 (D) 0.88